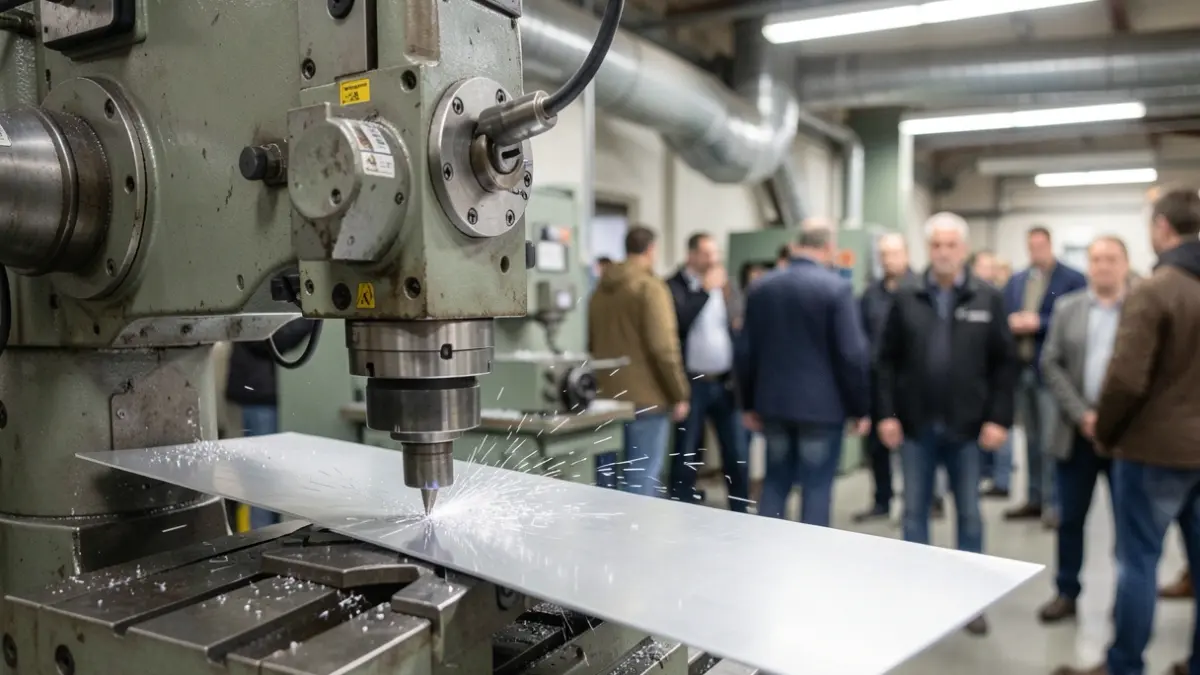
Euskal Herriko sektore aeronautikoan 16.000 langile baino gehiago aritu dira lanean, eta kopurua hazten doa urtez urte. Sektore honetako erronka nagusietako bat fuselajeen fabrikazioa da, hau da, hegazkinen azala osatuko duten piezen ekoizpena. Pieza hauek fabrikatzeko teknologia nagusia fresaketa mekanikoa da, non materiala txirbil-harroketaren bidez kentzen den piezari nahi den forma eta neurriak emateko. Adibidez, altzairuzko xafla meheetatik abiatuta, fresaketa bidez lodiera milimetro gutxietara murrizten da.
Fuselajeen lodiera txikiak hegazkinaren pisu osoa eta, ondorioz, kontsumo energetikoa murrizten du, hegazkinaren bizi-ziklo osoari eragiten diona. Gainera, aerodinamika eta segurtasun arrazoiengatik, fabrikazio-tolerantzia zorrotzak ezartzen zaizkie piezei. Hala ere, lodiera txiki horrek zurruntasun arazoak sortzen ditu; fresaketa-indarren eraginez piezaren deformazioa eta bibrazioa erraztu daitezke, akatsak sortuz edo piezak tolerantzietatik kanpo geratuz. Materiala etengabe galtzeak bibrazioa aldatzen du, eta hori garaitzea erronka nagusia da, bai ekonomikoki, bai ingurumen ikuspegitik.
Bibrazioak eta deformazioak ekiditeko bi teknika nagusi plazaratu dira: egokia den tresneriaren erabilera eta prozesuaren azterketa matematikoa. Tresneriak, piezak eusteko eta kokatzeko funtzioaz gain, zoru meheen zurruntasuna handitu eta bibrazioak moteldu behar ditu. Huts-kopa erregulagarriz osaturiko mahai zabalak erabiltzen dira, baina horrek zoruaren azalera zati handi bat euskararik gabe uzten du, zehaztasunezko fresaketa egiteko zurruntasun txikiegiarekin.
Fresaketa prozesuaren azterketa matematikoa, berriz, ebaketa-baldintza aproposak kalkulatzeko eta erabiltzeko baliagarria da. Banaka erabilita, teknika hauek ez dute arrakasta osoa, baina biak konbinatuz gero, prozedura egoki batekin, bai. Bibrazioa ez da edonon eta uneoro agertzen, zurruntasun txikieneko eremuetan baizik. Beraz, tresnerian eremu egonkorrak zedarriztatu daitezke, probak eginez eta fresaketa-baldintza egonkorrenak zehaztuz.
Ondorioz, akatsik gabeko aluminiozko fuselaje mehe zehatzak lortzea operazio kritikoa da gaur egungo fabrikazioan, helburu ekonomiko eta ekologiko nabarmena duena. Zoritxarrez, zurruntasun txiki eta aldakorrak deformazioak eta bibrazioak eragiten ditu. Horiek ekiditeko, tresneria aproposa eta prozesuaren azterketa matematikoa aldi berean erabili behar dira.